Почему ПТФЭ нельзя формовать методом литья под давлением?
Ⅰ:Является ли ПТФЭ хорошим материалом?
Ответ почти всегда положительный – он устойчив к коррозии, выдерживает высокие температуры. устойчивый, антипригарный, с низким коэффициентом трения и обладает исключительной химической стабильностью.
Можно ли отлить его под давлением? Почему или почему нет?
Практически все превосходные свойства ПТФЭ обусловлены его молекулярной структурой. Его основная цепочка: —CF₂—CF₂—
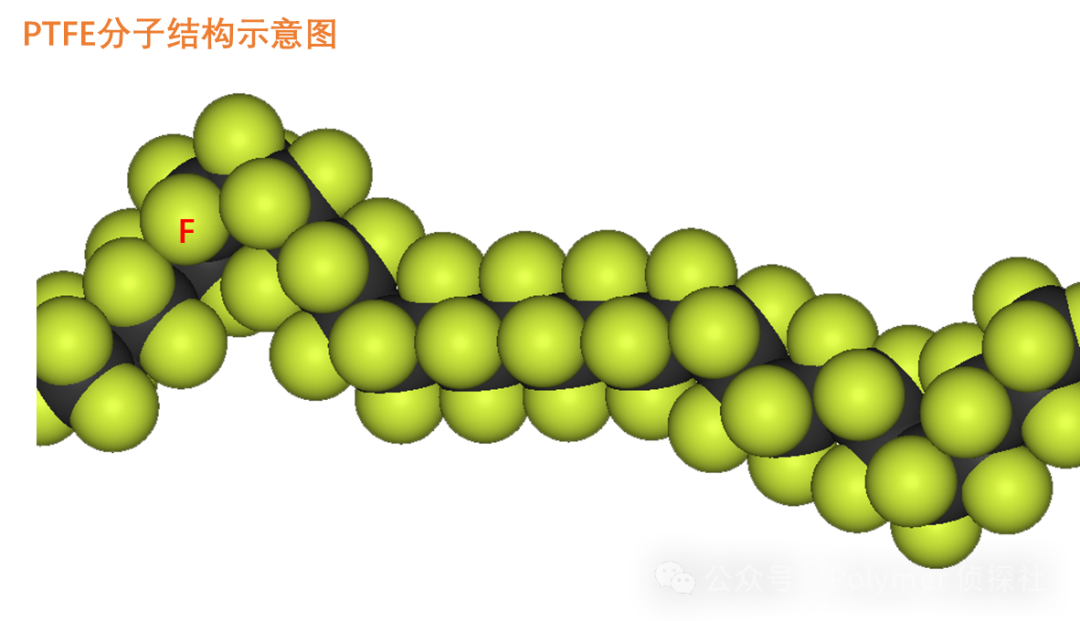
Вы можете представить его как углеродную цепь, полностью окруженную атомами фтора.
Исключительно высокая энергия связи C–F.
1,Это одна из самых стабильных химических связей в органических соединениях, что придает ПТФЭ исключительную термостойкость, химическую стойкость и антивозрастные свойства.
Несмотря на небольшой атомный радиус, атомы фтора имеют компактную структуру электронной оболочки, которая эффективно экранирует углеродную цепь.
2,Это приводит к чрезвычайно слабым межмолекулярным силам и сверхнизкой поверхностной энергии, что придает ПТФЭ его выдающиеся антипригарные характеристики и низкий коэффициент трения.
3,Высокая жесткость и высокая регулярность молекулярной цепи.
Сегменты цепи трудно вращать внутри и имеют тенденцию плотно укладываться друг на друга, что приводит к высокой кристалличности (обычно 50–70%) и относительно высокой температуре плавления (приблизительно 327 ° C). В целом это похоже на скопление жестких прямых «стержней».
Подводя итог, можно сказать, что основными свойствами ПТФЭ являются:
отличная химическая инертность, высокая термическая стабильность, низкий коэффициент трения и неклейкость.
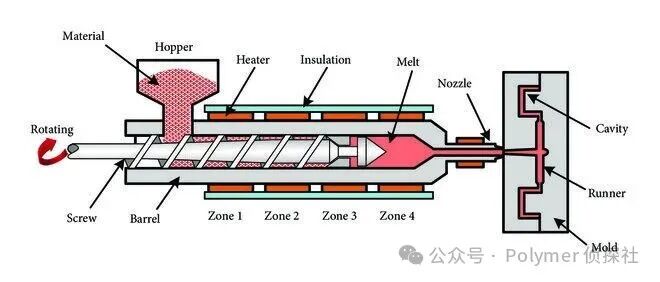
Ⅱ:Любой материал, пригодный для литья под давлением, должен отвечать одному фундаментальному требованию: в расплавленном состоянии он должен быть способен к макроскопическому течению, сдвигу и перекачиванию.
Чрезвычайно высокая вязкость расплава (основная причина)
1,ПТФЭ не просто «слишком вязкий» — он вообще не имеет настоящего текучего расплавленного состояния. Вязкость расплава стандартных пластмасс, предназначенных для литья под давлением, обычно находится в диапазоне 10²–10⁵ Па·с, тогда как вязкость расплава ПТФЭ выше точки плавления достигает примерно 10⁹–10¹¹ Па·с. Это значение в миллионы или даже десятки миллионов раз превышает значение обычных пластмасс, что делает невозможным проталкивание ПТФЭ в узкие полости формы под давлением шнека литьевой машины.
2,«Состояние геля», а не истинное расплавленное состояние.
Обычные термопласты при нагревании претерпевают фазовый переход, превращаясь из твердого состояния в жидкость. Однако из-за чрезвычайно длинных и жестких молекулярных цепей ПТФЭ даже при нагревании выше 327°C он сохраняет свою первоначальную форму и становится прозрачным только по мере исчезновения его кристалличности.
Чрезвычайная чувствительность к напряжению сдвига (разрушение расплава)
3,Во время литья под давлением расплав должен проходить через сопла и желоба на высокой скорости. Молекулярные цепи ПТФЭ очень склонны к разрушению или так называемому разрушению расплава под действием сильного напряжения сдвига. Принудительное литье под давлением приведет к тому, что готовые изделия будут заполнены трещинами и дефектами и полностью потеряют свои физические свойства.
Узкое окно обработки и риск термического разложения
4,ПТФЭ «плавится» только при 327°C и начинает заметно разлагаться примерно при 400°C, оставляя окно обработки менее 100°C – и это «нетекучий расплав». Кроме того, когда температура превышает 400°C, ПТФЭ разлагается и выделяет высокотоксичные газы, такие как перфторизобутилен. Фрикционный нагрев во время литья под давлением может легко вызвать локальный перегрев и разложение, вызывая коррозию оборудования и подвергая опасности операторов.
Ⅲ:Так как же обрабатывается ПТФЭ?
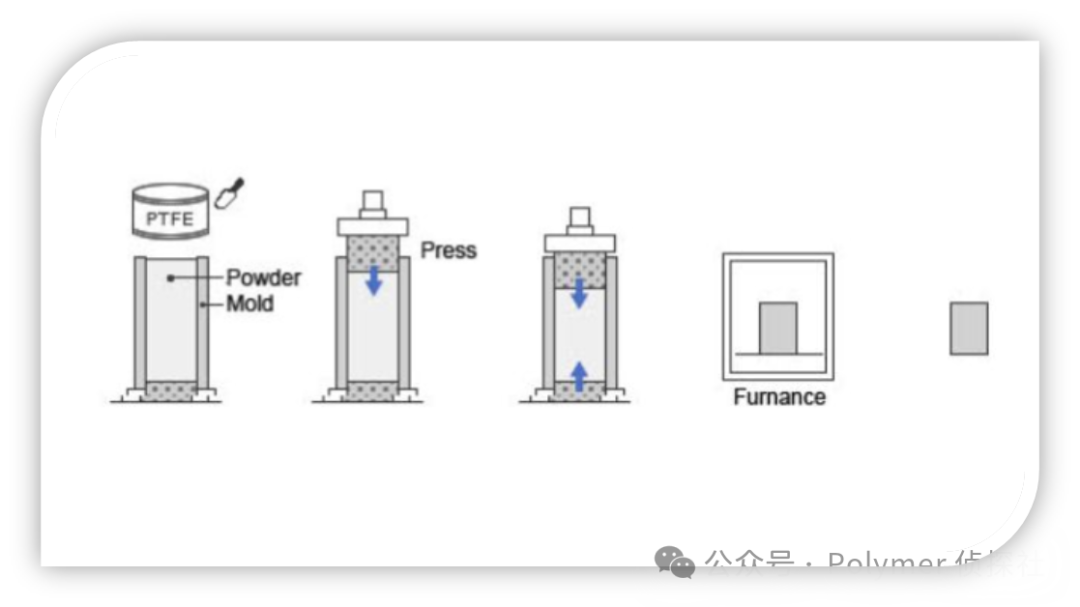
Сначала ПТФЭ перерабатывается в ультрамелкий порошок.
Затем,Формование холодным прессованием: порошок спрессовывается до желаемой формы при комнатной температуре и под сверхвысоким давлением.
Третий,Спекание (важнейший этап): частицы подвергаются поверхностной диффузии, и их молекулярные цепи «свариваются» между молекулами.
Охлаждение дает готовую монолитную деталь конструкции.
Ключевые характеристики изделий из ПТФЭ:
Высокая себестоимость производства, длительные циклы формования, плохая гибкость конструкции и большая сложность изготовления сложных тонкостенных конструкций.
Крупный прорыв в технологии уплотнений – высокопрочный уплотнительный материал
Пружинное уплотнительное устройство в линзе станка для лазерной резки.