¿Por qué no se puede moldear el PTFE mediante inyección?
Ⅰ:¿Es el PTFE un buen material?
La respuesta casi siempre es sí: es resistente a la corrosión y a las altas temperaturas. resistente, antiadherente, de baja fricción y con una excepcional estabilidad química.
¿Se puede moldear por inyección? ¿Por qué o por qué no?
Prácticamente todas las propiedades superiores del PTFE se derivan de su estructura molecular. Su cadena principal es: —CF₂—CF₂—
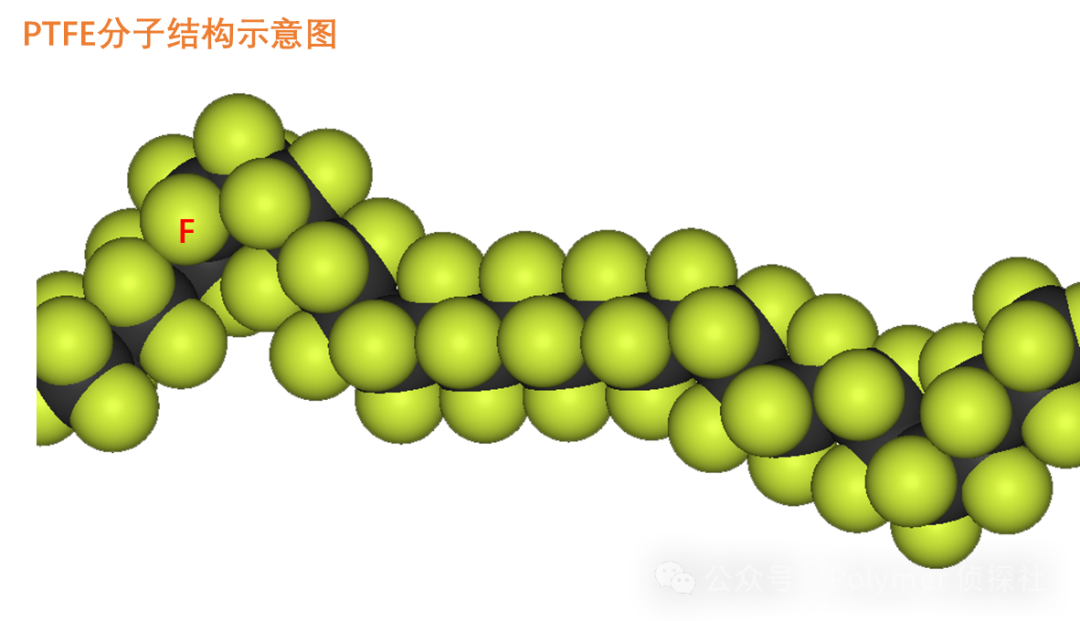
Puedes imaginarlo como una cadena de carbono completamente encerrada por átomos de flúor.
Energía de enlace C-F excepcionalmente alta
1,Es uno de los enlaces químicos más estables en los compuestos orgánicos; esto otorga al PTFE una excelente resistencia al calor, resistencia química y propiedades antienvejecimiento.
Aunque tienen un radio atómico pequeño, los átomos de flúor tienen una estructura de capa electrónica compacta que protege eficazmente la cadena de carbono.
2,Esto da como resultado fuerzas intermoleculares extremadamente débiles y energía superficial ultrabaja, lo que confiere al PTFE sus destacadas características antiadherentes y su bajo coeficiente de fricción.
3,Alta rigidez y alta regularidad de la cadena molecular.
Los segmentos de cadena son difíciles de rotar internamente y tienden a apilarse estrechamente, lo que genera una alta cristalinidad (típicamente 50%-70%) y un punto de fusión relativamente alto (aproximadamente 327°C). En general, es como un grupo de "varillas" rígidas y rectas.
En resumen, las propiedades principales del PTFE son:
Excelente inercia química, alta estabilidad térmica, bajo coeficiente de fricción y falta de adhesividad.
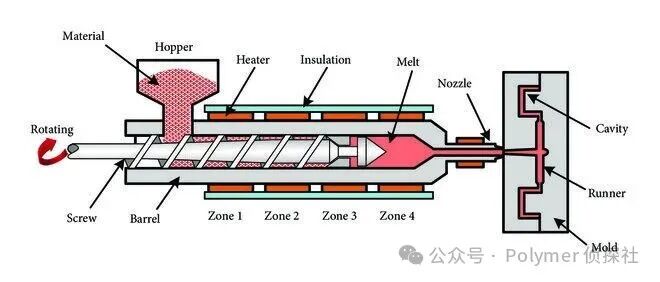
Ⅱ:Cualquier material adecuado para el moldeo por inyección debe cumplir un requisito fundamental: en su estado fundido, debe ser capaz de flujo macroscópico, cizallamiento y bombeo.
Viscosidad de fusión extremadamente alta (la razón principal)
1,El PTFE no es simplemente "demasiado viscoso", sino que no tiene ningún estado fundido verdaderamente fluido. La viscosidad en estado fundido de los plásticos moldeables por inyección estándar normalmente oscila entre 10² y 10⁵ Pa·s, mientras que la viscosidad en estado fundido del PTFE por encima de su punto de fusión alcanza aproximadamente entre 10⁹ y 10¹¹ Pa·s. Este valor es millones o incluso decenas de millones de veces mayor que el de los plásticos comunes, lo que hace imposible introducir PTFE en las estrechas cavidades de un molde bajo la presión del tornillo de una máquina de moldeo por inyección.
2,Un "estado de gel" en lugar de un verdadero estado fundido
Los termoplásticos ordinarios sufren un cambio de fase cuando se calientan, transformándose de sólido a fluido. Sin embargo, debido a las cadenas moleculares extremadamente largas y rígidas del PTFE, incluso cuando se calienta por encima de 327 °C, conserva su forma original y sólo se vuelve transparente cuando desaparece su cristalinidad.
Extrema sensibilidad al esfuerzo cortante (fractura por fusión)
3,Durante el moldeo por inyección, la masa fundida debe pasar a través de boquillas y canales a alta velocidad. Las cadenas moleculares de PTFE son muy propensas a fracturarse o a la llamada fractura por fusión bajo una fuerte tensión de corte. El moldeo por inyección forzado daría como resultado productos terminados llenos de grietas y defectos, perdiendo por completo sus propiedades físicas.
Ventana de procesamiento estrecha y riesgo de descomposición térmica.
4,El PTFE sólo se "derrite" a 327°C y comienza a descomponerse notablemente alrededor de 400°C, dejando una ventana de procesamiento de menos de 100°C, y esto es una "fusión que no fluye". Además, cuando la temperatura supera los 400°C, el PTFE se descompone y libera gases altamente tóxicos como el perfluoroisobutileno. El calentamiento por fricción durante el moldeo por inyección puede causar fácilmente sobrecalentamiento y descomposición local, corroyendo el equipo y poniendo en peligro a los operadores.
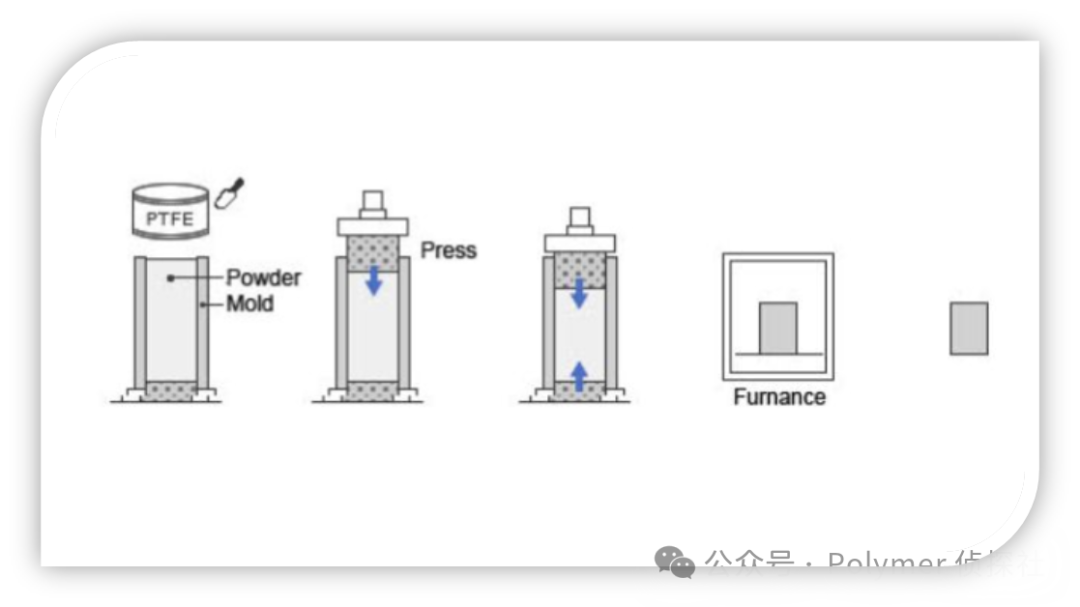
Ⅲ:Entonces, ¿cómo se procesa el PTFE?
Primero, el PTFE se procesa hasta obtener un polvo ultrafino.
Entonces,Moldeo por compactación en frío: el polvo se comprime hasta darle la forma deseada a temperatura ambiente bajo una presión ultraalta.
Tercero,Sinterización (el paso crítico): las partículas se difunden en la superficie y sus cadenas moleculares se "soldan" intermolecularmente.
El enfriamiento produce el componente estructural monolítico terminado.
Características clave de los productos de PTFE:
Alto costo de producción, largos ciclos de moldeo, poca flexibilidad de diseño y gran dificultad para fabricar estructuras complejas de paredes delgadas.
Un gran avance en la tecnología de sellado: material de sellado de alta tenacidad
El dispositivo de sellado accionado por resorte en la lente de la máquina de corte por láser.